


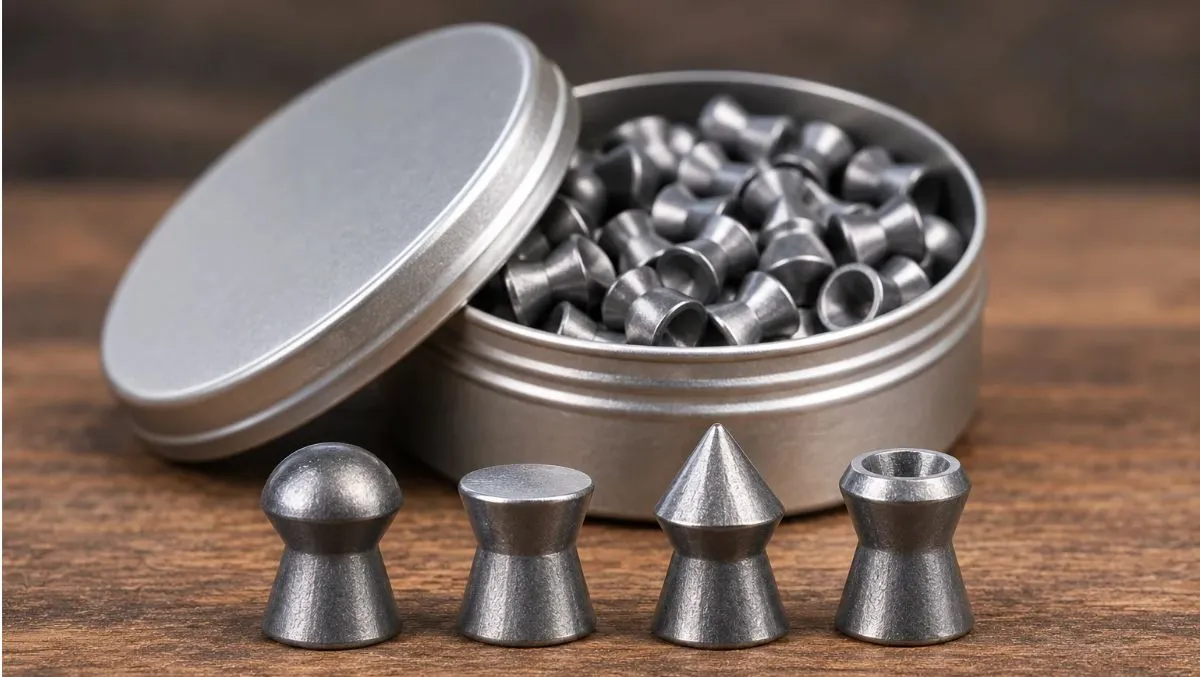
Śrut do wiatrówek jest niewielkim elementem wyposażenia strzeleckiego, którego wygląd może sugerować stosunkowo prosty proces produkcji. W rzeczywistości wytwarzanie współczesnego śrutu pneumatycznego jest związane z wieloma zagadnieniami dotyczącymi materiałoznawstwa, obróbki metali, technologii przemysłowej oraz kontroli jakości. Nawet niewielkie pociski o charakterystycznym kształcie diabolo muszą posiadać odpowiednio zaprojektowaną geometrię i określone właściwości materiałowe. W zależności od producenta i rodzaju produktu mogą powstawać z wykorzystaniem różnych metod formowania, a ich jakość jest oceniana na podstawie szeregu parametrów technicznych.
Historia produkcji śrutu do wiatrówek rozwijała się równolegle z historią samych urządzeń pneumatycznych. Od prostych metalowych kul stosowanych w dawnych konstrukcjach po współczesne pociski o złożonej geometrii przemysł przeszedł długą drogę. Rozwój technologii pozwolił na produkowanie śrutu w dużych seriach, przy zachowaniu coraz większej powtarzalności wymiarów i masy. Współcześnie na rynku dostępne są produkty wykonane z tradycyjnych stopów ołowiu, a także odmiany bezołowiowe, wykorzystujące inne metale i materiały konstrukcyjne.
Zrozumienie procesu produkcji śrutu do wiatrówek pozwala lepiej poznać różnice pomiędzy poszczególnymi rodzajami pocisków pneumatycznych. Wyjaśnia również, dlaczego produkty o podobnym wyglądzie mogą różnić się ceną, masą, jakością powierzchni oraz dokładnością wykonania. Warto więc przyjrzeć się zarówno materiałom stosowanym przez producentów, jak i najważniejszym etapom przemysłowego wytwarzania śrutu.
Historia produkcji śrutu do wiatrówek – od metalowych kul do współczesnego diabolo
Początki produkcji pocisków do urządzeń pneumatycznych sięgają okresu, w którym pierwsze konstrukcje wykorzystujące sprężone powietrze zaczęły pojawiać się w Europie. Historyczne wiatrówki różniły się od współczesnych urządzeń zarówno budową, jak i sposobem działania. W wielu dawnych konstrukcjach wykorzystywano metalowe kule, które przypominały pociski stosowane w ówczesnej broni palnej. Ich forma była stosunkowo prosta, a produkcja opierała się na technologiach metalurgicznych dostępnych w danym okresie.
Wraz z rozwojem przemysłu i upowszechnieniem wiatrówek rekreacyjnych oraz sportowych zaczęto opracowywać pociski o bardziej charakterystycznych kształtach. Szczególne znaczenie miało pojawienie się śrutu typu diabolo, który wyróżnia się przewężonym korpusem oraz rozszerzoną częścią tylną. Rozwiązanie to stało się jednym z najbardziej rozpoznawalnych elementów współczesnego strzelectwa pneumatycznego.
W XX wieku rozwój masowej produkcji przemysłowej umożliwił zwiększenie liczby wytwarzanych pocisków oraz udoskonalenie metod kontroli jakości. Producenci zaczęli zwracać większą uwagę na powtarzalność wymiarów, masy i geometrii. Z czasem pojawiły się również nowe odmiany śrutu, różniące się kształtem części przedniej oraz zastosowanym materiałem.
Współczesna produkcja śrutu do wiatrówek stanowi połączenie tradycyjnych koncepcji konstrukcyjnych z nowoczesnymi metodami przemysłowymi. Chociaż podstawowy wygląd wielu pocisków pozostaje podobny do rozwiązań sprzed kilkudziesięciu lat, technologie wykorzystywane do ich wytwarzania uległy znacznemu rozwojowi.
Z jakich materiałów produkuje się śrut do wiatrówek?
Materiały wykorzystywane do produkcji śrutu pneumatycznego mają duże znaczenie dla właściwości gotowego produktu. Wśród najbardziej rozpowszechnionych surowców znajdują się ołów i jego stopy, ale współczesny rynek obejmuje również produkty wykonywane z innych metali oraz materiałów alternatywnych. Wybór surowca jest związany z założeniami konstrukcyjnymi, technologią produkcji oraz przeznaczeniem konkretnego rodzaju śrutu.
Ołów przez wiele dziesięcioleci był podstawowym materiałem wykorzystywanym do wytwarzania śrutu diabolo. Jego stosunkowo duża gęstość oraz podatność na odkształcenia sprawiają, że jest materiałem dobrze znanym przemysłowi produkującemu niewielkie pociski metalowe. W praktyce producenci mogą wykorzystywać różne stopy ołowiu, których właściwości zależą od składu chemicznego.
Wśród alternatywnych materiałów można spotkać między innymi stopy cyny oraz inne rozwiązania metalowe. Osobną kategorię stanowią stalowe kulki BB, które różnią się od klasycznego śrutu diabolo zarówno materiałem, jak i geometrią. W przypadku niektórych produktów stosuje się również dodatkowe powłoki powierzchniowe.
Nie istnieje jeden materiał odpowiedni do wszystkich rodzajów śrutu. Poszczególne surowce różnią się gęstością, twardością, podatnością na formowanie i odpornością na określone warunki środowiskowe. Właśnie dlatego producenci dobierają materiały do konstrukcji konkretnego produktu.
Ołów w produkcji śrutu pneumatycznego – dlaczego jest tak popularny?
Ołów jest jednym z najstarszych materiałów wykorzystywanych do produkcji pocisków. Jego znaczenie wynika z właściwości fizycznych, które przez wiele stuleci były wykorzystywane w metalurgii i przemyśle. Materiał ten charakteryzuje się dużą gęstością w porównaniu z wieloma innymi metalami konstrukcyjnymi oraz stosunkowo niewielką twardością.
W przypadku produkcji śrutu do wiatrówek ważna jest również możliwość nadawania materiałowi określonego kształtu. Charakterystyczna geometria śrutu diabolo obejmuje niewielkie elementy i stosunkowo cienkie fragmenty konstrukcji, dlatego właściwości plastyczne materiału mają istotne znaczenie dla przemysłowego procesu formowania.
Współczesny śrut ołowiany nie zawsze jest wykonywany z chemicznie czystego ołowiu. Producenci mogą stosować stopy zawierające dodatkowe pierwiastki, które zmieniają właściwości materiału. Dokładny skład zależy od technologii produkcji i specyfikacji konkretnego produktu.
Należy jednak pamiętać, że ołów jest substancją toksyczną. Jego wykorzystanie w przemyśle wiąże się z koniecznością stosowania odpowiednich zabezpieczeń oraz ograniczania narażenia pracowników i środowiska. Dotyczy to zarówno zakładów produkcyjnych, jak i późniejszego postępowania z gotowymi produktami oraz pozostałościami materiałowymi.
Stopy ołowiu – dlaczego producenci nie zawsze stosują czysty metal?
Właściwości metali można modyfikować poprzez tworzenie stopów, czyli materiałów zawierających więcej niż jeden pierwiastek. Dotyczy to również ołowiu, który w przemyśle występuje w różnych odmianach materiałowych. Dodatek innych składników może wpływać między innymi na twardość, właściwości mechaniczne oraz zachowanie materiału podczas przemysłowego formowania.
W produkcji śrutu pneumatycznego znaczenie ma powtarzalność parametrów materiału. Zmienny skład chemiczny mógłby prowadzić do różnic pomiędzy poszczególnymi partiami produkcyjnymi. Z tego względu profesjonalni producenci stosują określone specyfikacje materiałowe i systemy kontroli jakości surowców.
Nie oznacza to jednak, że wszystkie stopy ołowiu wykorzystywane do produkcji śrutu mają identyczny skład. Poszczególne przedsiębiorstwa mogą stosować odmienne rozwiązania technologiczne, a szczegółowe receptury bywają elementem ich know-how.
Z perspektywy materiałoznawstwa produkcja śrutu jest interesującym przykładem zastosowania metali o określonych właściwościach plastycznych. Pokazuje również, jak duże znaczenie dla jakości gotowego produktu może mieć kontrola surowca jeszcze przed rozpoczęciem właściwego procesu przemysłowego.
Śrut bezołowiowy – z czego powstają nowoczesne pociski pneumatyczne?
Rozwój śrutu bezołowiowego jest związany z poszukiwaniem alternatyw dla tradycyjnych materiałów zawierających ołów. Rosnąca świadomość zagrożeń zdrowotnych i środowiskowych przyczyniła się do zwiększenia zainteresowania produktami wykonanymi z innych metali i stopów. Współcześnie na rynku można spotkać śrut bezołowiowy o różnej geometrii i właściwościach.
Jednym z materiałów wykorzystywanych w niektórych konstrukcjach jest cyna oraz jej stopy. W zależności od producenta mogą być stosowane również inne rozwiązania materiałowe. Warto jednak pamiętać, że zastąpienie ołowiu innym metalem wpływa na właściwości fizyczne gotowego pocisku.
Szczególne znaczenie ma różnica gęstości pomiędzy materiałami. Pociski wykonane z różnych metali, nawet przy podobnej geometrii, mogą różnić się masą. Znaczenie mają również właściwości mechaniczne, takie jak twardość i podatność na odkształcenia.
Śrut bezołowiowy nie stanowi jednej jednolitej kategorii technologicznej. Poszczególne produkty mogą wykorzystywać odmienne materiały, procesy produkcyjne oraz rozwiązania konstrukcyjne. Dlatego ich właściwości należy analizować na podstawie informacji producenta, a nie wyłącznie oznaczenia wskazującego na brak ołowiu.
Jak powstaje śrut diabolo? Ogólna charakterystyka produkcji przemysłowej
Produkcja śrutu typu diabolo wymaga uzyskania charakterystycznej geometrii obejmującej część przednią, przewężony korpus oraz rozszerzoną część tylną. W zależności od producenta i rodzaju materiału mogą być stosowane różne przemysłowe metody formowania. Ich wspólnym celem jest wytworzenie pocisków odpowiadających określonej specyfikacji technicznej.
Proces produkcyjny rozpoczyna się od przygotowania odpowiedniego surowca. Na tym etapie znaczenie mają jego skład chemiczny, jednorodność i właściwości fizyczne. Następnie materiał jest kierowany do przemysłowych urządzeń formujących, które nadają mu wymagany kształt.
W produkcji śrutu metalowego wykorzystuje się między innymi technologie związane z odkształcaniem plastycznym materiału. W zależności od konstrukcji pocisku i możliwości technologicznych zakładu mogą być stosowane odmienne rozwiązania przemysłowe. Szczegółowe procesy są związane z wyposażeniem producenta oraz przyjętymi standardami jakości.
Po uformowaniu pociski mogą przechodzić kolejne etapy kontroli, podczas których oceniana jest zgodność z wymaganiami technicznymi. Ostatecznie gotowy śrut trafia do opakowań przeznaczonych do transportu i sprzedaży.
Formowanie śrutu – dlaczego dokładność wykonania jest tak ważna?
Formowanie stanowi jeden z najważniejszych etapów przemysłowego wytwarzania śrutu pneumatycznego. Jego celem jest nadanie materiałowi odpowiedniej geometrii przy zachowaniu wymaganych parametrów produktu. W przypadku niewielkich pocisków znaczenie mają nawet stosunkowo drobne różnice wymiarowe, ponieważ cały element ma niewielkie rozmiary.
Śrut typu diabolo posiada kilka charakterystycznych części, których geometria musi odpowiadać założeniom konstrukcyjnym. Dotyczy to między innymi kształtu części przedniej, proporcji korpusu i budowy tylnej części pocisku. W zależności od rodzaju śrutu producenci stosują odmienne rozwiązania geometryczne.
Nowoczesne technologie przemysłowe umożliwiają wytwarzanie dużej liczby podobnych elementów z zachowaniem określonych tolerancji. Nie oznacza to jednak, że wszystkie produkty dostępne na rynku posiadają identyczną dokładność wykonania. Standardy jakości mogą różnić się pomiędzy producentami oraz seriami produktowymi.
Z tego względu kontrola wymiarów i powtarzalności jest ważnym elementem całego procesu produkcyjnego. Pozwala ocenić, czy gotowe wyroby odpowiadają specyfikacji przyjętej dla konkretnego modelu śrutu.
Produkcja śrutu płaskiego – charakterystyka konstrukcji wadcutter
Śrut płaski, określany również jako wadcutter, wyróżnia się charakterystyczną płaską powierzchnią czołową. Jest to konstrukcja szczególnie mocno związana ze strzelectwem tarczowym, w którym znaczenie ma czytelność przestrzelin na papierowych tarczach. Wytwarzanie tego rodzaju śrutu wymaga uzyskania określonej geometrii części przedniej przy zachowaniu pozostałych cech charakterystycznych dla pocisków diabolo.
Z perspektywy technologicznej śrut wadcutter jest interesującym przykładem produktu, którego wygląd wynika bezpośrednio z przeznaczenia. Płaskie czoło odróżnia go od śrutu zaokrąglonego i szpiczastego, ale podstawowa koncepcja przewężonego korpusu i rozszerzonej części tylnej pozostaje podobna.
Producenci mogą oferować śrut płaski o różnej masie, wymiarach i składzie materiałowym. W przypadku produktów przeznaczonych do strzelectwa sportowego duże znaczenie przypisuje się powtarzalności parametrów poszczególnych sztuk.
Współczesny śrut płaski jest więc rezultatem połączenia klasycznej koncepcji konstrukcyjnej z przemysłowymi metodami produkcji i kontroli jakości.
Jak powstaje śrut zaokrąglony typu round nose?
Śrut zaokrąglony, określany jako round nose lub domed, posiada charakterystyczną wypukłą część przednią. W porównaniu z konstrukcją płaską jego geometria jest bardziej opływowa, co stanowi podstawową cechę wizualną tej kategorii. Śrut tego rodzaju występuje w wielu odmianach i jest jednym z najbardziej rozpoznawalnych produktów na rynku amunicji pneumatycznej.
Produkcja śrutu zaokrąglonego wymaga uzyskania określonego profilu części przedniej oraz pozostałych elementów korpusu. Poszczególni producenci mogą stosować różne proporcje i rozwiązania geometryczne, dlatego nie wszystkie produkty określane jako round nose wyglądają identycznie.
Znaczenie ma również materiał, z którego wykonano pocisk. W zależności od składu stopu gotowy produkt może posiadać odmienne właściwości fizyczne. Producenci uwzględniają te różnice podczas projektowania swoich wyrobów i opracowywania technologii przemysłowej.
Śrut zaokrąglony pokazuje, jak zróżnicowana może być jedna kategoria produktów oparta na podobnej ogólnej koncepcji konstrukcyjnej.
Produkcja śrutu szpiczastego – czym różni się jego geometria?
Śrut szpiczasty wyróżnia się charakterystycznym zakończeniem części przedniej, które może mieć formę stożka lub bardziej złożonego profilu. W porównaniu ze śrutem płaskim i zaokrąglonym jego sylwetka jest bardziej wyrazista, co pozwala łatwo odróżnić go od innych odmian.
Z punktu widzenia produkcji przemysłowej najważniejszą cechą tej kategorii jest odmienna geometria czoła pocisku. Producenci mogą stosować różne rozwiązania konstrukcyjne, które nadają gotowemu produktowi określony wygląd. Poszczególne modele mogą różnić się długością części przedniej, proporcjami korpusu oraz materiałem.
Podobnie jak w przypadku innych rodzajów śrutu diabolo istotne znaczenie ma powtarzalność wykonania. Produkty należące do jednej serii powinny odpowiadać parametrom określonym w specyfikacji producenta.
Śrut szpiczasty jest przykładem rozwoju konstrukcji pneumatycznych poprzez modyfikowanie kształtu części przedniej przy zachowaniu podstawowej koncepcji śrutu diabolo.
Śrut hollow point – charakterystyczna budowa i produkcja
Śrut określany jako hollow point posiada wgłębienie w części przedniej. Jest to cecha konstrukcyjna odróżniająca go od produktów z płaskim, zaokrąglonym albo stożkowym zakończeniem. Na rynku występuje wiele odmian śrutu tego rodzaju, a kształt wgłębienia może różnić się pomiędzy poszczególnymi modelami.
Produkcja śrutu hollow point wiąże się z koniecznością uzyskania charakterystycznej geometrii czoła pocisku. W zależności od projektu producent może stosować odmienne rozwiązania przemysłowe. Istotne jest przy tym zachowanie odpowiednich parametrów całego elementu, a nie wyłącznie samego wgłębienia.
Warto zaznaczyć, że termin hollow point opisuje określony rodzaj geometrii, ale nie stanowi uniwersalnej informacji o wszystkich właściwościach produktu. Pociski należące do tej kategorii mogą różnić się materiałem, masą i szczegółową konstrukcją.
Z perspektywy technologicznej śrut hollow point pokazuje, jak szerokie możliwości kształtowania niewielkich elementów metalowych oferują współczesne metody produkcji przemysłowej.
Jak produkuje się kulki stalowe BB?
Kulki stalowe BB stanowią odrębną kategorię pocisków pneumatycznych, różniącą się od klasycznego śrutu diabolo zarówno materiałem, jak i kształtem. Ich najbardziej charakterystyczną cechą jest kulista geometria oraz zastosowanie stali jako podstawowego materiału konstrukcyjnego.
Produkcja przemysłowych kulek stalowych jest związana z technologiami wykorzystywanymi również w innych gałęziach przemysłu metalowego. Obejmuje procesy formowania niewielkich elementów kulistych, obróbkę powierzchniową oraz kontrolę wymiarów. Szczegółowe rozwiązania technologiczne zależą od producenta i wymagań określonego produktu.
Wiele kulek BB posiada dodatkowe powłoki powierzchniowe. Ich zastosowanie może wynikać z wymagań dotyczących wyglądu, ochrony materiału albo innych właściwości określonych przez producenta. Nie wszystkie kulki stalowe mają jednak identyczne wykończenie.
Warto pamiętać, że stalowe kulki BB nie są uniwersalnym zamiennikiem śrutu diabolo. Ze względu na odmienną twardość materiału i geometrię powinny być stosowane wyłącznie w urządzeniach, których producent dopuszcza taki rodzaj pocisków.
Powłoki powierzchniowe śrutu – dlaczego niektóre pociski mają inny kolor?
Śrut do wiatrówek może różnić się nie tylko kształtem i materiałem, ale również wyglądem powierzchni. W sklepach spotyka się produkty o charakterystycznym szarym, srebrzystym, miedzianym lub innym metalicznym odcieniu. Różnice te mogą wynikać z rodzaju zastosowanego materiału, technologii produkcji albo obecności dodatkowych powłok.
Powłoki powierzchniowe są szeroko wykorzystywane w przemyśle metalowym. Mogą pełnić różne funkcje związane z ochroną materiału, jego wyglądem i właściwościami powierzchniowymi. W przypadku śrutu pneumatycznego konkretne rozwiązania zależą od projektu produktu.
Nie należy jednak zakładać, że kolor śrutu jednoznacznie określa jego skład chemiczny. Podobny wygląd mogą mieć produkty wykonane z różnych materiałów, a sama barwa nie stanowi wiarygodnej podstawy do identyfikacji wszystkich właściwości technicznych.
Najbardziej miarodajnym źródłem informacji o składzie i wykończeniu śrutu pozostają oznaczenia producenta oraz dokumentacja produktu.
Kontrola jakości śrutu do wiatrówek – co sprawdzają producenci?
Kontrola jakości jest jednym z najważniejszych elementów przemysłowego wytwarzania śrutu pneumatycznego. Jej celem jest sprawdzenie, czy gotowe produkty odpowiadają parametrom określonym przez producenta. W zależności od standardów zakładu mogą być oceniane między innymi wymiary, masa, wygląd powierzchni i zgodność geometryczna poszczególnych pocisków.
W przypadku niewielkich elementów metalowych nawet drobne różnice mogą mieć znaczenie dla powtarzalności produkcji. Z tego względu profesjonalne zakłady przemysłowe wykorzystują metody pomiarowe dostosowane do rozmiarów i charakterystyki wytwarzanych wyrobów.
Kontrola jakości może obejmować zarówno ocenę pojedynczych produktów, jak i analizę próbek pobieranych z określonych partii produkcyjnych. Szczegółowe procedury różnią się pomiędzy producentami i zależą od przyjętego systemu zarządzania jakością.
Warto zaznaczyć, że nie istnieje jeden uniwersalny standard jakości obejmujący wszystkie produkty dostępne na rynku. Poszczególne marki mogą stosować odmienne wymagania, a różnice pomiędzy seriami produktowymi mogą wynikać z ich przeznaczenia i założeń projektowych.
Dlaczego powtarzalność masy śrutu ma znaczenie?
Masa jest jednym z podstawowych parametrów fizycznych opisujących śrut pneumatyczny. Producenci podają ją zazwyczaj w gramach albo grainach. Wartość ta odnosi się do masy pojedynczego pocisku i stanowi istotną część jego specyfikacji technicznej.
W produkcji przemysłowej ważna jest powtarzalność parametrów poszczególnych elementów. Oznacza to, że wyroby należące do jednej serii powinny odpowiadać określonym wymaganiom dotyczącym masy i wymiarów. Nie oznacza to jednak, że każdy produkt musi posiadać matematycznie identyczną masę, ponieważ w procesach przemysłowych występują określone tolerancje.
Na masę śrutu wpływa zarówno rodzaj materiału, jak i geometria gotowego pocisku. Produkty o podobnych wymiarach mogą różnić się masą, jeżeli zostały wykonane z metali o odmiennej gęstości.
Z tego względu kontrola masy jest jednym z elementów pozwalających oceniać powtarzalność produkcji i zgodność gotowych wyrobów z założeniami producenta.
Znaczenie dokładności wymiarowej w produkcji śrutu
Dokładność wymiarowa jest ważnym zagadnieniem w każdej dziedzinie przemysłu zajmującej się produkcją niewielkich elementów mechanicznych. W przypadku śrutu pneumatycznego znaczenie ma zachowanie określonej geometrii, która odpowiada specyfikacji konkretnego produktu.
Śrut do wiatrówek występuje w różnych kalibrach i odmianach konstrukcyjnych. Poszczególne modele mogą różnić się nie tylko nominalną średnicą, ale również proporcjami części przedniej i tylnej. Z tego względu producenci muszą uwzględniać wymagania wymiarowe podczas projektowania i kontroli gotowych wyrobów.
Współczesne technologie pomiarowe umożliwiają ocenę niewielkich elementów z dużą dokładnością. W zależności od zakładu i rodzaju produktu mogą być wykorzystywane różne metody kontroli geometrycznej.
Dokładność wykonania jest jednym z czynników odróżniających poszczególne klasy produktów, ale nie należy traktować jej jako jedynego kryterium oceny jakości śrutu. Znaczenie mają również materiał, stan powierzchni i zgodność z wymaganiami producenta urządzenia pneumatycznego.
Czy śrut do wiatrówek jest produkowany ręcznie czy maszynowo?
Współczesna produkcja śrutu pneumatycznego odbywa się przede wszystkim z wykorzystaniem urządzeń przemysłowych. Wynika to z konieczności wytwarzania dużej liczby niewielkich elementów o określonych parametrach. Maszynowe metody produkcji umożliwiają zachowanie powtarzalności oraz organizację procesu na skalę przemysłową.
Nie oznacza to jednak całkowitego wyeliminowania pracy człowieka. W zakładach produkcyjnych istotną rolę odgrywają specjaliści odpowiedzialni za nadzór technologiczny, kontrolę jakości, utrzymanie maszyn i ocenę zgodności produktów z wymaganiami.
Wraz z rozwojem automatyzacji zwiększały się możliwości kontroli poszczególnych etapów produkcji. Nowoczesne systemy przemysłowe pozwalają monitorować wybrane parametry procesu oraz identyfikować nieprawidłowości.
Współczesna produkcja śrutu jest więc przykładem połączenia automatyzacji przemysłowej z wiedzą specjalistyczną dotyczącą materiałów i technologii obróbki metali.
Jak wygląda pakowanie gotowego śrutu do wiatrówek?
Po zakończeniu produkcji i kontroli jakości śrut jest przygotowywany do sprzedaży. W zależności od rodzaju produktu i producenta może trafiać do metalowych puszek, opakowań plastikowych albo innych pojemników przeznaczonych do przechowywania niewielkich elementów metalowych.
Opakowanie pełni kilka ważnych funkcji. Chroni produkt przed przypadkowym rozsypaniem, ułatwia transport oraz pozwala umieścić informacje identyfikacyjne. Na etykietach można znaleźć między innymi nazwę producenta, kaliber, masę śrutu, liczbę sztuk i oznaczenie konkretnego modelu.
W przypadku produktów wykonanych z ołowiu znaczenie ma również ograniczanie niepotrzebnego kontaktu z materiałem. Odpowiednie opakowanie może ułatwiać bezpieczne przechowywanie i ograniczać ryzyko przypadkowego rozsypania pocisków.
Sposób pakowania jest więc ostatnim, ale ważnym etapem całego procesu przemysłowego. Wpływa na bezpieczeństwo transportu, wygodę identyfikacji produktu i ochronę gotowych wyrobów.
Dlaczego śrut różnych producentów może różnić się jakością?
Na rynku śrutu do wiatrówek działa wielu producentów oferujących produkty o odmiennych parametrach i cenach. Różnice pomiędzy nimi mogą wynikać z zastosowanych materiałów, technologii produkcji, standardów kontroli jakości oraz przeznaczenia konkretnych serii produktowych.
Jednym z czynników jest powtarzalność wykonania. W produkcji przemysłowej istotne znaczenie ma utrzymywanie określonych tolerancji wymiarowych i materiałowych. Poszczególne przedsiębiorstwa mogą stosować odmienne procedury kontroli oraz różne standardy akceptacji gotowych wyrobów.
Znaczenie ma również jakość surowców i sposób ich przygotowania. Materiał o stabilnych właściwościach pozwala producentowi lepiej kontrolować parametry produktu końcowego. Różnice mogą dotyczyć także wykończenia powierzchni i sposobu pakowania.
Cena nie jest jednak uniwersalnym wyznacznikiem jakości. Ocena konkretnego produktu powinna uwzględniać jego specyfikację techniczną, informacje producenta oraz przeznaczenie określone dla danej kategorii śrutu.
Wpływ produkcji śrutu ołowianego na środowisko
Produkcja wyrobów zawierających ołów wiąże się z określonymi zagrożeniami zdrowotnymi i środowiskowymi. Ołów jest metalem ciężkim, którego nadmierna obecność w organizmie może powodować poważne konsekwencje zdrowotne. Z tego względu zakłady przemysłowe zajmujące się jego przetwarzaniem muszą przestrzegać odpowiednich przepisów dotyczących ochrony pracowników i środowiska.
Istotne znaczenie ma kontrola emisji zanieczyszczeń, właściwe postępowanie z odpadami oraz ograniczanie narażenia na pyły zawierające ołów. W nowoczesnym przemyśle stosuje się rozwiązania organizacyjne i techniczne służące ograniczaniu tych zagrożeń.
Zagadnienia środowiskowe dotyczą również późniejszego użytkowania śrutu. Pozostałości ołowiu mogą stanowić źródło zanieczyszczenia, dlatego ważne jest odpowiednie gospodarowanie odpadami i przestrzeganie zasad obowiązujących w miejscach przeznaczonych do strzelectwa.
Rozwój materiałów bezołowiowych jest jednym z kierunków zmian zachodzących na rynku śrutu pneumatycznego. Nie eliminuje on wszystkich zagadnień środowiskowych, ale stanowi przykład poszukiwania alternatyw dla tradycyjnych materiałów.
Czy produkcja śrutu do wiatrówek zmieniła się w ostatnich latach?
Podstawowe koncepcje konstrukcyjne śrutu pneumatycznego pozostają stosunkowo trwałe. Charakterystyczny śrut diabolo nadal przypomina rozwiązania znane od wielu dziesięcioleci. Zmieniają się jednak materiały, technologie przemysłowe oraz możliwości kontroli jakości.
Współczesne zakłady produkcyjne mogą wykorzystywać bardziej zaawansowane systemy pomiarowe i automatyzację. Pozwala to usprawniać organizację produkcji oraz monitorować określone parametry procesu. Rozwijają się również technologie materiałowe, dzięki którym producenci mogą oferować produkty o różnym składzie chemicznym.
Ważnym kierunkiem zmian jest rosnące zainteresowanie śrutem bezołowiowym. Producenci opracowują alternatywne rozwiązania materiałowe, które pozwalają ograniczać wykorzystanie tradycyjnych stopów ołowiu.
Historia śrutu pneumatycznego pokazuje więc, że nawet pozornie prosty produkt może podlegać ciągłemu rozwojowi technologicznemu. Wiele zmian nie jest widocznych na pierwszy rzut oka, ponieważ dotyczą materiałów, dokładności wykonania i organizacji procesu produkcyjnego.
Jak powstaje śrut do wiatrówek? Podsumowanie
Produkcja śrutu do wiatrówek jest procesem przemysłowym łączącym wiedzę z zakresu materiałoznawstwa, technologii obróbki metali oraz kontroli jakości. Choć gotowe pociski są niewielkie, ich wytwarzanie wymaga uwzględnienia wielu parametrów związanych z geometrią, masą i właściwościami materiałowymi.
Najbardziej rozpowszechnionym materiałem wykorzystywanym do produkcji klasycznego śrutu diabolo pozostaje ołów i jego stopy. Jednocześnie rozwijają się produkty bezołowiowe, wykonywane z innych metali i materiałów. Osobną kategorię stanowią kulki stalowe BB, które różnią się od śrutu diabolo zarówno kształtem, jak i technologią wytwarzania.
Współczesny proces produkcji obejmuje przygotowanie surowca, przemysłowe formowanie, kontrolę jakości oraz pakowanie gotowych wyrobów. Poszczególne etapy mogą wyglądać inaczej w zależności od producenta, rodzaju śrutu i zastosowanej technologii. Wspólnym celem pozostaje uzyskanie produktu odpowiadającego określonej specyfikacji technicznej.
Rozwój śrutu pneumatycznego jest interesującym przykładem ewolucji przemysłowej. Od dawnych metalowych kul po współczesne pociski diabolo technologia produkcji zmieniała się wraz z postępem w dziedzinie metalurgii, automatyzacji i kontroli jakości. Dzisiejszy śrut do wiatrówek łączy więc wieloletnią tradycję konstrukcyjną z możliwościami nowoczesnego przemysłu.
 Śrut RWS Hobby 4,50/500 0,45g(7,00gr)(2136406)
 Śrut Diabolo H&N FINALE MATCH HEAVY 4,49/500 0,53g(8,18gr)(92074490215)
 Śrut diabolo JSB POLYMAG SHORT 4,5/200 0,48g(7,48gr)(1010-01-200)


 Zaloguj przez Facebooka
 Zaloguj przez Google